实现化工厂90%生产自动化 化工生产专用设备的核心支撑
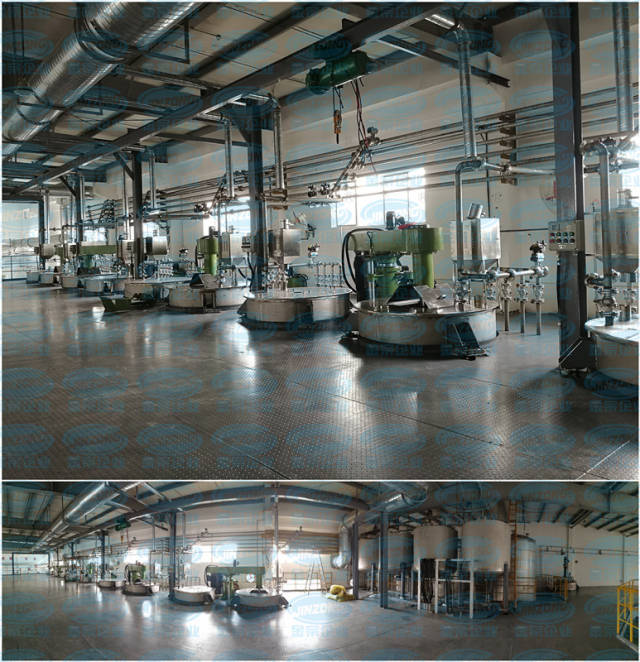
在制造业转型升级的浪潮中,化工行业因其高温、高压、易燃、易爆、有毒有害等特殊生产环境,对自动化有着最为迫切的需求。实现化工厂90%的生产自动化,不仅是提升效率、降低成本的必经之路,更是保障人员安全、稳定产品质量、实现绿色可持续发展的关键举措。而这一目标的达成,高度依赖于一系列化工生产专用设备的集成应用与技术创新。
一、为什么是90%?——自动化目标的现实考量
化工生产流程复杂,涉及原料输送、化学反应、分离提纯、产品包装等多个环节。完全100%自动化在技术和经济上往往不现实:部分精细操作、设备维护、应急处理仍需人工干预;某些小批量、多品种的柔性生产场景,人工灵活性更具优势。因此,90%的自动化率是一个科学且具挑战性的目标——它覆盖了绝大多数重复性、危险性、高精度要求的工序,同时保留了必要的人工决策与兜底能力。
二、化工生产专用设备:自动化体系的“肢体”与“感官”
实现高自动化率,离不开专用设备的支撑。这些设备不仅是执行机构,更内置了传感、控制与通信能力,构成自动化系统的底层基础。
- 反应设备:从间歇到连续,从人工控温到智能控温
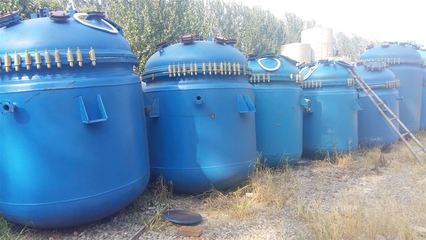
反应釜、固定床反应器、流化床反应器等核心反应设备,通过集成温度、压力、流量、pH值等传感器,以及自动调节阀、PLC控制系统,实现反应条件的精准闭环控制。例如,连续流微反应器凭借其极高的传质传热效率,配合自动化进料与在线监测,可将传统间歇工艺的自动化水平提升至95%以上。
- 分离与提纯设备:精馏塔、离心机、过滤机的自动化升级
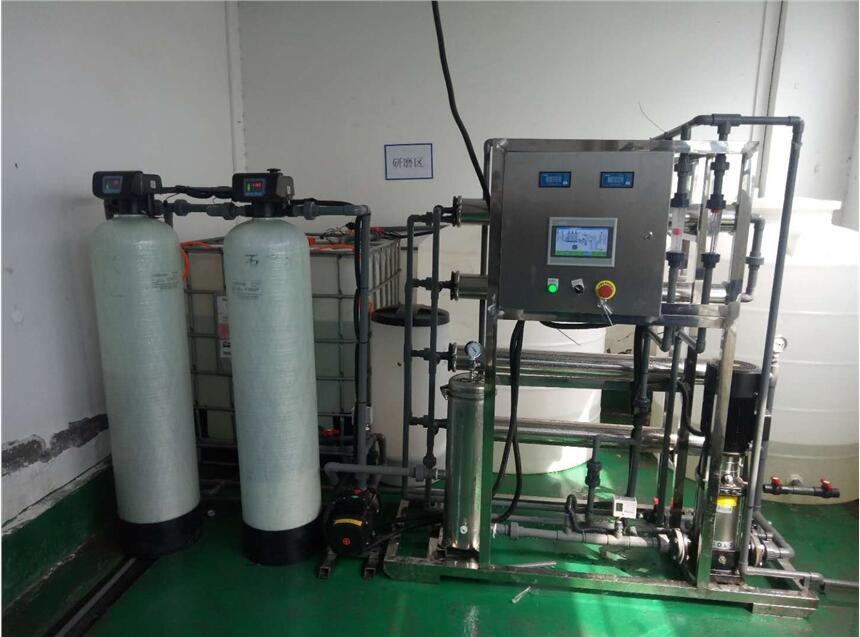
精馏塔通过自动控制系统调节回流比、塔顶温度与压力,实现组成在线分析与优化;自动排渣离心机、全自动压滤机则能根据浊度或时间程序自动完成进料、分离、洗涤、卸料全流程,无需人工干预。膜分离设备结合在线检测,可自动切换清洗与运行模式。
- 物料输送与计量设备:精准投料的基石
化工生产对配比精度要求极高。自动化系统中的失重式喂料机、质量流量计、隔膜计量泵等专用设备,能以±0.5%甚至更高的精度完成固体、液体、气体的连续或批次计量,并通过现场总线与DCS系统通信,实现配方自动切换与追溯。
- 包装与仓储设备:产线自动化的最后一环
全自动灌装机、机器人码垛机、自动导引车(AGV)与立体仓库,共同构成从产品到成品的无人化物流闭环。特别对于粉体、颗粒、危险化学品,自动化包装还能减少粉尘暴露与人身伤害风险。
- 安全与环保专用设备:自动化的“保护伞”
化工厂的自动化必须与安全仪表系统(SIS)、可燃气体报警器、自动喷淋/泄爆装置、废气废液自动处理设备联动运行。这些专用设备赋予工厂“自主安全”能力,当参数越限时能自动触发停车、隔离、吸收等应急动作,确保90%自动化下的人机安全。
三、实现90%自动化的关键路径
- 统一控制架构:以DCS(分布式控制系统)或PLC+SCADA为中枢,连接所有专用设备,打破信息孤岛。
- 先进控制与优化:采用模型预测控制(MPC)、软测量技术,解决化工过程大滞后、非线性难题,提升自动控制投用率。
- 设备状态监测与预测维护:在泵、压缩机、关键阀门上安装振动、温度传感器,利用AI算法预判故障,减少非计划停机,保障自动化连续运行。
- 机器人替代高危操作:在投料、取样、巡检、应急处理等环节引入防爆机器人,填补自动化盲区。
- 数字化孪生:构建设备与工艺的数字孪生模型,用于自动化逻辑验证、操作员培训与实时优化。
四、挑战与对策
尽管专用设备不断进步,实现90%自动化仍面临挑战:老旧设备接口不统一、复杂化学反应难以在线检测、前期投资较大等。对策包括:分步实施,优先改造高风险、高重复性工段;选择开放通信协议(如OPC UA、Modbus TCP)的设备;采用模块化自动化方案,降低升级成本。
五、展望:从90%到95%+的下一代化工厂
随着5G、边缘计算、工业AI与新型专用设备(如智能微反应器、自优化精馏塔、协作机器人)的成熟,化工厂正从“自动化”走向“自主化”。90%是里程碑,更是起点。化工生产专用设备的持续创新,将推动行业向着更安全、更高效、更绿色的未来不断迈进。
实现化工厂90%生产自动化,并非单纯的机器换人,而是以化工生产专用设备为支点,重构生产模式、安全体系与运营理念。只有设备、控制、工艺、管理四轮驱动,才能真正释放自动化的巨大价值。
如若转载,请注明出处:http://www.wyhkj888.com/product/53.html
更新时间:2026-10-06 17:17:03